

কিভাবে একটি বিয়ারিং প্রিলোড করবেন: ধাপে ধাপে পদ্ধতি এবং এড়ানোর জন্য সাধারণ ভুল
বিয়ারিং প্রিলোড হল সেই সমন্বয়গুলির মধ্যে একটি যা একটি সমাবেশ গরম না হওয়া পর্যন্ত সোজা দেখায়। সংক্ষিপ্ত উত্তর হল যে একটি বিয়ারিং প্রিলোড করার অর্থ হল একটি নিয়ন্ত্রিত অক্ষীয় লোড প্রয়োগ করে ইচ্ছাকৃতভাবে অভ্যন্তরীণ ক্লিয়ারেন্স অপসারণ করা, তাই ঘূর্ণায়মান উপাদানগুলি রেসওয়েগুলির সাথে যোগাযোগে থাকে। সঠিকভাবে সম্পন্ন করা হলে, এটি একটি টাকুকে আরও শক্ত, শান্ত এবং আরও সুনির্দিষ্ট করে তোলে। খারাপভাবে সম্পন্ন, এটি তাপ, গোলমাল এবং প্রাথমিক ব্যর্থতা তৈরি করে। আপনি যদি কখনও ভেবে থাকেন যে কেন একটি স্পিন্ডেল 20,000 rpm এ শান্ত থাকে যখন একটি অভিন্ন একটি হাহাকার করে, তবে পার্থক্যটি প্রায়শই প্রিলোড হয়। এই নির্দেশিকা আপনাকে দুটি প্রধান প্রিলোড পদ্ধতির মধ্য দিয়ে নিয়ে যায়, কীভাবে সঠিক স্তরে সিদ্ধান্ত নিতে হয় এবং যেখানে প্রযুক্তিবিদরা প্রায়শই যুদ্ধে হারেন।
কেন একটি বিয়ারিং প্রিলোড?
একটি মিলিং স্পিন্ডেল সম্পর্কে চিন্তা করুন যা প্রতিটি চিপের সাথে লোড পরিবর্তিত হওয়ার সময় একটি কাটারকে স্থির রাখতে হবে। যদি ভারবহনের অভ্যন্তরীণ ক্লিয়ারেন্স থাকে, তাহলে শ্যাফ্টটি অক্ষীয় দিকে কয়েক মাইক্রোমিটার স্থানান্তর করতে পারে, টুলটি কম্পিত হয় এবং পৃষ্ঠের ফিনিসটি হ্রাস পায়। প্রিলোড সেই ব্যবধান বন্ধ করে এবং ঘূর্ণায়মান উপাদানগুলিকে একটি ধ্রুবক স্থিতিস্থাপক যোগাযোগের অবস্থায় রাখে। একটি বিয়ারিং প্রিলোড করার ব্যবহারিক কারণগুলি হল দৃঢ়তা উন্নত করা, শব্দ কমানো, সুনির্দিষ্ট শ্যাফ্ট অবস্থান বজায় রাখা, হালকা লোডের নিচে বল স্কিডিং প্রতিরোধ করা এবং বসার পরিধান বা তাপীয় প্রসারণের জন্য ক্ষতিপূরণ। মেশিন টুল স্পিন্ডল, পরিমাপ যন্ত্র, এবং চিকিৎসা সরঞ্জাম পুনরাবৃত্তিযোগ্য নির্ভুলতার জন্য প্রিলোডের উপর নির্ভর করে।
প্রিলোড করা বাদামকে আঁটসাঁট না হওয়া পর্যন্ত আটকানোর মতো নয়। লক্ষ্য হল একটি সংজ্ঞায়িত অভ্যন্তরীণ লোড, সর্বোচ্চ টর্ক নয়। ইঞ্জিনিয়ারিং পরিভাষায়, আপনি ঘূর্ণায়মান উপাদানগুলির মাধ্যমে ভিতরের এবং বাইরের রিংগুলির মধ্যে সংকোচন তৈরি করছেন।
অবস্থান প্রিলোড বনাম ধ্রুবক-চাপ প্রিলোড
বেশিরভাগ প্রিলোড সিস্টেম দুটি পরিবারে পড়ে: অবস্থান প্রিলোড এবং ধ্রুব-চাপ প্রিলোড। পজিশন প্রিলোড বিয়ারিংগুলিকে নির্দিষ্ট দূরত্বে ঠিক করতে স্পেসার, শিমস বা লক নাট ব্যবহার করে। প্রিলোড বল ভারবহন প্রস্থের সাপেক্ষে স্পেসার মাত্রা দ্বারা লক করা হয়; একবার ইনস্টল হয়ে গেলে, সিস্টেমটি সরানো যাবে না। ধ্রুব-চাপ প্রিলোড একটি স্প্রিং ব্যবহার করে, যেমন একটি ওয়েভ স্প্রিং বা কয়েল স্প্রিং, বিয়ারিং রিংগুলিকে একসাথে চাপতে। তাপমাত্রার সাথে ভারবহন এবং খাদ বৃদ্ধি পেলেও বসন্ত প্রয়োগকৃত শক্তিকে প্রায় স্থির রাখে।
উভয় পদ্ধতিই কৌণিক যোগাযোগ বল বিয়ারিং-এ সাধারণ কারণ বল এবং রেসওয়ের মধ্যে যোগাযোগ রেখা একটি অক্ষীয় প্রিলোডকে একটি অনুমানযোগ্য রেডিয়াল শক্ততায় পরিণত করে। এই বিয়ারিং টাইপের আরও পটভূমির জন্য, আমাদের দেখুন কৌণিক যোগাযোগ বল ভারবহন গাইড . অবস্থান প্রিলোড উচ্চ দৃঢ়তা দেয় কিন্তু তাপ শ্যাফ্টকে প্রসারিত করলে বিয়ারিংকে অতিরিক্ত লোড করতে পারে। ধ্রুব-চাপ প্রিলোড উচ্চ-গতির অ্যাপ্লিকেশনগুলিতে আরও ক্ষমাশীল কারণ শক্তি তাপমাত্রা বৃদ্ধির সাথে আরোহণ করে না। প্রিলোড করা সেটের জন্য কৌণিক যোগাযোগ বিয়ারিং অর্ডার করার সময়, প্রস্থ সহনশীলতা এবং সমান্তরালতা নামমাত্র বোর মাত্রার চেয়ে বেশি গুরুত্বপূর্ণ। কারখানা থেকে একটি মিলিত জোড়া সেট সমাবেশকে সহজ করে এবং সামঞ্জস্যপূর্ণ লোড ভাগ করে দেয়।
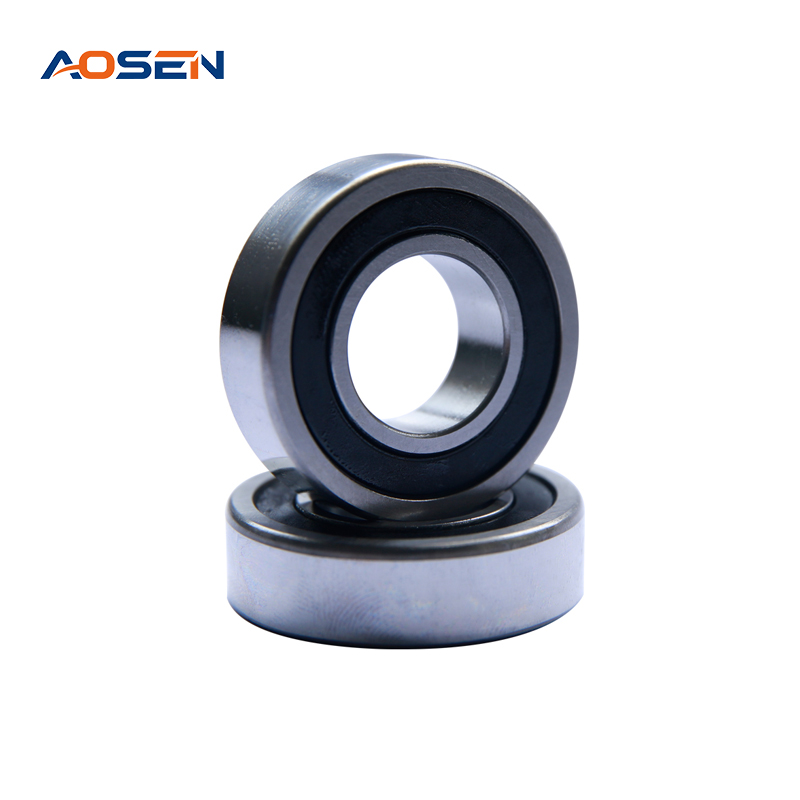 উচ্চ গতির অ্যাপ্লিকেশনের জন্য 7000 সিরিজ কৌণিক যোগাযোগ বল বিয়ারিং একটি 15-ডিগ্রি যোগাযোগ কোণ সহ, এই নির্ভুলতা বিয়ারিংগুলি উচ্চ-গতির, কম-শব্দের যন্ত্রপাতিগুলির জন্য উপযুক্ত। তারা কাছাকাছি আলোচিত হালকা প্রিলোডের সাথে ভালভাবে জুটি বাঁধে, স্পিনডেলের জন্য অনমনীয়তা এবং কম ঘর্ষণ প্রদান করে। পণ্য দেখুন →
কিভাবে দুটি পদ্ধতি তুলনা
| বৈশিষ্ট্য | অবস্থান প্রিলোড | ধ্রুবক-চাপ প্রিলোড |
|---|---|---|
| প্রিলোড সোর্স | ফিক্সড স্পেসার বা শিম | বসন্ত বা ইলাস্টিক উপাদান |
| দৃঢ়তা | উচ্চ | পরিমিত |
| তাপীয় প্রতিক্রিয়া | তাপের সাথে বাড়তে থাকে | প্রায় স্থির থাকে |
| সাধারণ ব্যবহার | উচ্চ-rigidity spindles | উচ্চ-speed or variable loads |
কিভাবে সঠিক প্রিলোড নির্ধারণ করবেন
সঠিক প্রিলোড নির্বাচন করা টর্কের চেয়ে অ্যাপ্লিকেশন সম্পর্কে বেশি। হালকা প্রিলোড সাধারণত উচ্চ গতিতে চলমান শব্দ-সংবেদনশীল সরঞ্জামগুলির জন্য যথেষ্ট, যেমন ছোট বৈদ্যুতিক মোটর। ভারী প্রিলোড এমন অ্যাপ্লিকেশনের জন্য সংরক্ষিত যেখানে তাপের চেয়ে কঠোরতা গুরুত্বপূর্ণ, যেমন মেশিন টুল স্পিন্ডেল। একটি ব্যবহারিক পদ্ধতি হল একটি প্রদত্ত বিন্যাসের জন্য ভারবহন প্রস্তুতকারকের সুপারিশ থেকে শুরু করা, তারপর ব্রেকওয়ে টর্ক বা অক্ষীয় বিচ্যুতি দিয়ে যাচাই করা। একটি কৌণিক যোগাযোগ জোড়ায়, লক-নাট টর্কের একটি ছোট পরিবর্তন অভ্যন্তরীণ লোডকে উল্লেখযোগ্যভাবে স্থানান্তর করতে পারে, তাই সর্বদা একটি টর্ক রেঞ্চ ব্যবহার করুন এবং চূড়ান্ত মান রেকর্ড করুন। যখন সঠিক ভারবহন সিরিজটি ইতিমধ্যেই লাগানো থাকে, তখন পরিমাপ করা ড্র্যাগটি কমপক্ষে দুটি পূর্ণ মোড়ের উপর মসৃণ হওয়া উচিত।
থাম্বের একটি দরকারী নিয়ম হল গতির জন্য হালকা প্রিলোড, অনমনীয়তার জন্য ভারী প্রিলোড। অনেক সাধারণ সিরিজে, হালকা এবং মাঝারি প্রিলোডের মধ্যে পার্থক্য হস্তক্ষেপের মাত্র কয়েক মাইক্রোমিটার। প্রস্তুতকারকের ডেটা শীট উপলব্ধ না হলে, একটি স্প্রিং স্কেল ব্যবহার করুন এবং বাইরের রিংটি ধীরে ধীরে ঘোরানোর সময় ঘর্ষণ টর্ক পরিমাপ করুন; এটি একটি পুনরুত্পাদনযোগ্য বেসলাইন দেয়। প্রথম ঘন্টায় অপারেটিং তাপমাত্রা বৃদ্ধি চূড়ান্ত রায়। যদি হাউজিং পরিবেষ্টনের উপরে 20°C এর বেশি উঠে যায় এবং ক্রমাগত বাড়তে থাকে, তাহলে আরও ক্ষতি হওয়ার আগে প্রিলোড কমিয়ে দিন।
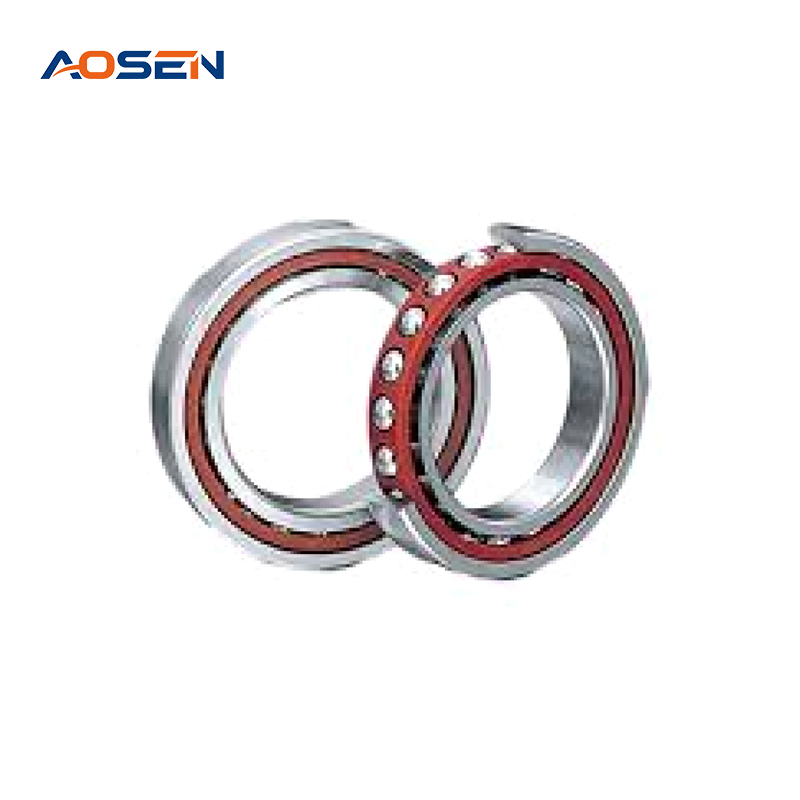 হেভি-ডিউটি লোডের জন্য 7200 সিরিজ কৌণিক যোগাযোগ বল বিয়ারিং একটি বৃহত্তর পরিচিতি কোণ সমন্বিত, এই সিরিজটি যথেষ্ট অক্ষীয় লোড এবং উচ্চ দৃঢ়তা পরিচালনা করে। আদর্শ যখন ভারী প্রিলোড এবং কঠোরতাকে অগ্রাধিকার দেওয়া হয়, যেমনটি পার্শ্ববর্তী নির্দেশিকাতে উল্লেখ করা হয়েছে। পণ্য দেখুন →
ধাপে ধাপে প্রিলোডিং পদ্ধতি
লক্ষ্য প্রিলোড জানা হয়ে গেলে, একটি নির্দিষ্ট ক্রমে সমাবেশের মাধ্যমে কাজ করুন। একই ক্রম বেশিরভাগ টাকু, মোটর এবং গিয়ারবক্স বিন্যাসে প্রযোজ্য।
- খাদ এবং হাউজিং পরিষ্কার করুন, তারপর সমস্ত যোগাযোগের মুখ এবং কাঁধের কোণগুলি ডিবার করুন। অভ্যন্তরীণ বা বাইরের রিংয়ের নীচে ময়লা প্রিলোড পরিমাপকে বিকৃত করে এবং বসার পৃষ্ঠগুলি আঁচড়াতে পারে।
- ভারবহন বিন্যাস কোড চেক করুন. মিলিত জোড়ার জন্য, DB, DF, বা DT বিন্যাসটি অবশ্যই চিহ্নিত হিসাবে ঠিকভাবে ইনস্টল করতে হবে; একটি জোড়া উল্টানো যোগাযোগ কোণের দিক এবং প্রিলোড আচরণ পরিবর্তন করে।
- বিয়ারিং পেয়ার এবং যেকোনো স্পেসার বা শিমস শ্যাফটের উপর রাখুন। রিংগুলি রেসওয়ের যোগাযোগের পয়েন্টগুলির সাথে সারিবদ্ধ রাখুন; একটি মিসলাইনড স্পেসার বলের উপর অসম লোড সৃষ্টি করে।
- পর্যায়ক্রমে লক-নাট বা ক্ল্যাম্পিং বাদামকে শক্ত করুন। প্রতিটি পর্যায় পরে বিয়ারিং ঘোরান। প্রতিরোধ মসৃণভাবে বৃদ্ধি করা উচিত, একটি কৌণিক অবস্থানে ধরা বা আবদ্ধ করা উচিত নয়।
- ফলস্বরূপ প্রিলোড পরিমাপ করুন। এটি একটি ডায়াল সূচকের সাহায্যে অক্ষীয় স্থানচ্যুতি পরীক্ষা করে বা একটি সংজ্ঞায়িত অক্ষীয় লোডের অধীনে বিয়ারিংয়ের বিচ্ছিন্ন টর্ক পরিমাপ করে করা যেতে পারে।
- চূড়ান্ত শক্ত করার পরে, হাত দিয়ে খাদটি ঘুরিয়ে দিন। এটি একটি সামান্য অভিন্ন টান দিয়ে মসৃণভাবে ঘোরানো উচিত। তারপর কম গতিতে সমাবেশ চালান এবং তাপমাত্রা বৃদ্ধির জন্য দেখুন।
প্রতিটি পর্যায়ের পরে ঘূর্ণন চেক এড়িয়ে যাবেন না। স্প্যাসারগুলি বিকৃত করতে পারে যদি তারা বর্গাকার না হয় এবং এটি সাধারণত একটি টাইট স্পট হিসাবে দেখায় যা প্রতিটি বিপ্লবে একই শ্যাফ্ট কোণে প্রদর্শিত হয়। প্রিলোড প্রত্যাশিত সীমার বাইরে হলে, থামুন এবং কারণটি সংশোধন করুন, বাদামকে জোর করে শক্ত করবেন না।
সাধারণ ভুল এবং ব্যবহারিক টিপস
বেশিরভাগ ক্ষেত্রের সমস্যাগুলি কয়েকটি পুনরাবৃত্তি ভুলের জন্য ফিরে আসে। ওভার-টাইনিং সবচেয়ে সাধারণ: একজন প্রযুক্তিবিদ প্রিলোডকে সাধারণ ক্ল্যাম্পিং ফোর্স হিসাবে বিবেচনা করেন এবং একটি টাকু দিয়ে শেষ করেন যা দ্রুত গরম হয়ে যায়। তাপ অভ্যন্তরীণ রিং এবং শ্যাফ্টকে প্রসারিত করে, যা প্রিলোডকে আরও বাড়িয়ে তোলে, একটি তাপীয় পলাতক তৈরি করে। আরেকটি ভুল হল শ্যাফটের তাপীয় বৃদ্ধি উপেক্ষা করা; কয়েক মাইক্রোমিটার প্রসারণ উল্লেখযোগ্যভাবে একটি প্রিলোড করা জোড়ার লোড বাড়ায়।
তৈলাক্তকরণ ছবিও পরিবর্তন করে। স্টার্টআপে অত্যধিক গ্রীস ব্রেকওয়ে টর্ক বাড়িয়ে দেয় এবং মেশিনটি চালু না হওয়া পর্যন্ত ভুল গ্রীস একটি সঠিক প্রিলোড রিডিং মাস্ক করতে পারে। মিথ্যা ব্রিনেলিংয়ের সাথে চলমান একটি বিয়ারিং পুনরায় ব্যবহার করবেন না: একবার রেসওয়েগুলি ডেন্টেড হয়ে গেলে, কোনো প্রিলোড সমন্বয় এর মসৃণতা পুনরুদ্ধার করবে না। একটি সমস্যার প্রথম লক্ষণ হল সাধারণত তাপমাত্রার স্থির বৃদ্ধি, তাই প্রাথমিক রান-ইন করার সময় লগিং ভারবহন তাপমাত্রা ছোট প্রচেষ্টার মূল্য।
একটি বিয়ারিং প্রিলোড করা একক লক-বাদাম মান নয়; এটি একটি সিস্টেম সিদ্ধান্ত যা বিয়ারিং টাইপ, স্পেসিং, স্প্রিং রেট, অপারেটিং তাপমাত্রা এবং তৈলাক্তকরণকে সংযুক্ত করে। নির্ভরযোগ্য রুট হল প্রিলোডের জন্য ডিজাইন করা বিয়ারিং নির্বাচন করা, সঠিক বিন্যাসে ইনস্টল করা এবং ড্র্যাগ, টর্ক এবং তাপমাত্রা পরীক্ষা করে ফলাফল যাচাই করা। বিশ্বের সেরা সেটআপ পদ্ধতি অসামঞ্জস্যপূর্ণ রেসওয়ে জ্যামিতির জন্য ক্ষতিপূরণ দিতে পারে না, তাই কারখানা নিয়ন্ত্রণ এবং গুণমান পরিদর্শন সহ একজন সরবরাহকারীই সঠিক পছন্দ। আমাদের কৌণিক যোগাযোগ বল বিয়ারিং অনুমানযোগ্য প্রিলোডের জন্য প্রয়োজনীয় প্রস্থ সামঞ্জস্যের সাথে মেশিন করা হয়। এমন একজনের কাছ থেকে কিনুন যিনি সহনশীলতার গল্প ব্যাখ্যা করতে পারেন এবং উত্পাদন প্রক্রিয়ার পিছনে দাঁড়িয়ে থাকেন৷
সম্পর্কিত পণ্য
-
 আরো দেখুন
-
 আরো দেখুন
SS 6810 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 686 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 687 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 688 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 689 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-

-
 +86-15990593443
-
 নং 558 হুয়ানচেং ওয়েস্ট রোড, ঝুক্সিয়াং টাউন, সিক্সি সিটি, নিংবো প্রদেশ, ঝেজিয়াং প্রদেশ

- দ্রুত লিঙ্ক
- পণ্য বিভাগ
- ডিপ গ্রুভ বল বিয়ারিং
- স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
- কৌণিক যোগাযোগ বল বিয়ারিং
- ফ্ল্যাঞ্জ বিয়ারিং
কপিরাইট @
Ningbo Aosen Bearing Co., Ltd.

এখন আমাদের বার্তা!