

বিয়ারিং ক্লিয়ারেন্স কিভাবে পরিমাপ করবেন: প্রকৌশলী এবং রক্ষণাবেক্ষণ দলের জন্য একটি নির্দেশিকা
বিয়ারিং ক্লিয়ারেন্স হল সেই সমস্ত বিবরণগুলির মধ্যে একটি যা কাগজে গুরুত্বপূর্ণ দেখায় না কিন্তু একটি বিয়ারিং শীতল, শান্তভাবে এবং হাজার হাজার ঘন্টা চলবে কিনা তা নির্ধারণ করে। আমাদের নিজস্ব কারখানার সাথে একটি ভারবহন প্রস্তুতকারক হিসাবে, আমরা অনেক উত্পাদন লাইনে ছাড়পত্র পরিমাপ করেছি। এই নির্দেশিকায়, আমরা আপনাকে দেখাতে চাই যে কীভাবে আপনার নিজস্ব ওয়ার্কশপে বিয়ারিং ক্লিয়ারেন্সগুলি সঠিকভাবে পরিমাপ করা যায়, আপনি একটি মেশিন পুনর্নির্মাণ করছেন কিনা, একটি নতুন বিয়ারিং পরীক্ষা করছেন বা একটি OEM প্রকল্পের জন্য একটি মান নিয়ন্ত্রণ প্রক্রিয়ার পরিকল্পনা করছেন।
আপনি পরিমাপ করার আগে: দুই ধরনের বিয়ারিং ক্লিয়ারেন্স
আপনি একটি গেজ বাছাই করার আগে, আপনি আসলে কি পরিমাপ করছেন তা সনাক্ত করুন। শব্দগুচ্ছ বিয়ারিং ক্লিয়ারেন্স দুটি ভিন্ন মান বোঝাতে পারে। ইঞ্জিনগুলিতে, বিয়ারিং ক্লিয়ারেন্স সাধারণত একটি ক্র্যাঙ্কশ্যাফ্ট জার্নাল এবং বিয়ারিং শেল এর মধ্যে তেল ছাড়পত্র বোঝায়। এটি একটি ইচ্ছাকৃত ফাঁক যা ইঞ্জিন তেল ফিল্ম পূরণ করে যখন অংশগুলি ঘোরানো হয়। রোলিং বিয়ারিং-এ, যেমন গভীর খাঁজ বল বিয়ারিং এবং কৌণিক যোগাযোগ বল বিয়ারিং, অভ্যন্তরীণ ক্লিয়ারেন্স হল রিং এবং রোলিং উপাদানগুলির মধ্যে মোট রেডিয়াল বা অক্ষীয় চলাচলের পরিমাণ যখন বিয়ারিং মাউন্ট করা হয় না। এটি একটি ত্রুটি নয়; এটি একটি ইচ্ছাকৃত অভ্যন্তরীণ ফিট যা লোড বিতরণ, গতি এবং তাপমাত্রাকে প্রভাবিত করে।
আপনি যদি একটি প্রারম্ভিক বিন্দু খুঁজছেন যা উভয় জগতকে কভার করে, আমাদের নির্দেশিকা গভীর খাঁজ বল ভারবহন প্রকার সবচেয়ে বহুল ব্যবহৃত রোলিং বিয়ারিং ফ্যামিলিতে ক্লিয়ারেন্স কিভাবে কাজ করে তা বুঝতে আপনাকে সাহায্য করতে পারে।
ইঞ্জিন ভারবহন তেল ক্লিয়ারেন্স পরিমাপ
ইঞ্জিন বিয়ারিং ক্লিয়ারেন্স হল একটি তেল ক্লিয়ারেন্স। আপনার যদি একটি ভাল ডায়াল বোর গেজ এবং একটি বাইরের মাইক্রোমিটার থাকে তবে পরিমাপটি তুলনামূলকভাবে সহজ। ক্র্যাঙ্কশ্যাফ্ট জার্নাল এবং বিয়ারিং স্যাডলগুলি পরিষ্কার করে শুরু করুন; কোন ময়লা বা burr চূড়ান্ত সংখ্যা পরিবর্তন হবে. একটি মাইক্রোমিটার দিয়ে জার্নালের ব্যাস পরিমাপ করুন এবং এটি রেকর্ড করুন। ঘূর্ণন সঁচারক বল এবং ঘূর্ণন সঁচারক বল মান সাবধানে অনুসরণ করে, ব্লক এবং ক্যাপে বিয়ারিং সন্নিবেশ ইনস্টল করুন। পর্যায়ক্রমে ক্যাপটি শক্ত করুন যাতে বিয়ারিং শেলটি সঠিকভাবে আসন করে। তারপর একটি ডায়াল বোর গেজ ব্যবহার করে বিয়ারিং বোর পরিমাপ করুন বেশ কয়েকটি পয়েন্টে, বিশেষ করে 90 ডিগ্রি বিভাজন লাইনে। বোর ব্যাস থেকে জার্নাল ব্যাস বিয়োগ করুন। যা অবশিষ্ট থাকে তা হল আপনার তেল ছাড়পত্র।
আপনার যদি ডায়াল বোর গেজ না থাকে তবে একটি প্লাস্টিকের গেজ স্ট্রিপ একটি ব্যবহারিক বিকল্প। বিয়ারিং সারফেস জুড়ে প্লাস্টিকের গেজের এক টুকরো রাখুন, ক্যাপটি ইনস্টল করুন, স্পেকের মতো টর্ক করুন, ক্যাপটি সরিয়ে দিন এবং খামের উপর মুদ্রিত স্কেলের সাথে চ্যাপ্টা স্ট্রিপের তুলনা করুন। এই পদ্ধতিটি একটি ভাল দোকানের মেঝে ফলাফল দেয়, কিন্তু যখন আপনার 0.0001 ইঞ্চি নির্ভুলতা প্রয়োজন তখন এটি ডায়াল বোর গেজের মতো পুনরাবৃত্তিযোগ্য নয়।
বল ভারবহন অভ্যন্তরীণ ক্লিয়ারেন্স পরিমাপ
বল বিয়ারিং-এ অভ্যন্তরীণ রেডিয়াল ক্লিয়ারেন্স পরিমাপ করা ভিন্ন কারণ বলগুলি এখনও ভিতরে থাকে। আপনি একটি হালকা বল অধীনে বাইরের রিং এবং ভিতরের রিং মধ্যে আপেক্ষিক রেডিয়াল আন্দোলন পরিমাপ করা হয়. যখন কোন গ্রাহক দ্রুত যাচাইয়ের জন্য জিজ্ঞাসা করেন তখন আমরা আমাদের কর্মশালায় যে পদ্ধতিটি অনুসরণ করি তা এখানে।
- বিয়ারিং পরিষ্কার করুন এবং এটি ঘরের তাপমাত্রায় পৌঁছাতে দিন। পরিমাপ করার সময় এটি স্পিন করবেন না।
- অভ্যন্তরীণ রিংটি একটি পরিষ্কার পৃষ্ঠে বা একটি নির্ভুল ম্যান্ডরেলে শক্তভাবে ধরে রাখুন।
- বাইরের রিংটিতে একটি ডায়াল নির্দেশক রাখুন। প্লাঞ্জার রেডিয়ালি সারিবদ্ধ করা উচিত।
- বাইরের রিংটি আলতোভাবে উপরের দিকে তুলুন, এটি স্থির হতে দিন এবং সূচকটি শূন্যে সেট করুন।
- নীচের দিকে বাইরের রিং টিপুন, এটি স্থির হতে দিন এবং সূচক পড়ার রেকর্ড করুন।
- বিয়ারিং ঘোরান এবং বেশ কয়েকটি অবস্থানে পুনরাবৃত্তি করুন। রেডিয়াল অভ্যন্তরীণ ক্লিয়ারেন্স হিসাবে গড় রিডিং ব্যবহার করুন।
এই পদ্ধতিটি সীলবিহীন এবং হালকাভাবে সিল করা গভীর খাঁজ বল বিয়ারিংয়ের জন্য কাজ করে। যদি সীলগুলি ইনস্টল করা থাকে, তবে আপনার বিয়ারিং পরিদর্শন করার প্রয়োজন হলেই সেগুলি সরিয়ে ফেলুন; অন্যথায় প্রস্তুতকারকের ছাড়পত্রের মান ব্যবহার করুন। উৎপাদন যাচাইয়ের জন্য, আমরা নিয়ন্ত্রিত প্রিলোড সহ একটি ডেডিকেটেড ক্লিয়ারেন্স পরিমাপ ফিক্সচার ব্যবহার করার পরামর্শ দিই, তবে ডায়াল ইন্ডিকেটর পদ্ধতি রক্ষণাবেক্ষণ চেকের জন্য যথেষ্ট সঠিক।
কিছু অ্যাপ্লিকেশন অক্ষীয় অভ্যন্তরীণ ছাড়পত্রের জন্যও জিজ্ঞাসা করে। গভীর খাঁজ বল বিয়ারিংয়ের জন্য, অক্ষীয় ছাড়পত্র রেডিয়াল ক্লিয়ারেন্সের সাথে সম্পর্কিত তবে রেসওয়ে বক্রতার উপর নির্ভর করে। যদি আপনার অঙ্কন অক্ষীয় ছাড়পত্র নির্দিষ্ট করে, তাহলে ভিতরের রিংটি ধরে রাখার সময় বাইরের রিংটিকে অক্ষীয়ভাবে সরিয়ে একটি ডায়াল নির্দেশক দিয়ে এটি পরিমাপ করুন। এটি রেডিয়াল ক্লিয়ারেন্স পরিমাপের প্রতিস্থাপন নয়।
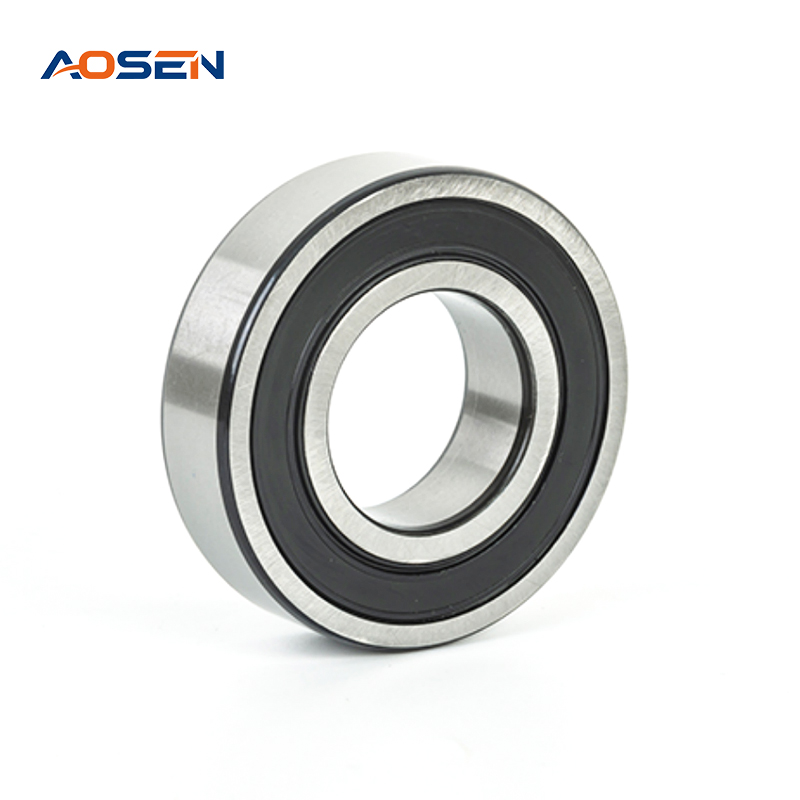 GCr15 ইস্পাত সহ 6200 সিরিজ ডিপ গ্রুভ বল বিয়ারিং এই 6200 সিরিজের বিয়ারিং উচ্চ কঠোরতা এবং ক্লান্তি শক্তির জন্য GCr15 ইস্পাত ব্যবহার করে। এটি এমন অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে C2, সিএন, বা C3 এর মতো রেডিয়াল অভ্যন্তরীণ ক্লিয়ারেন্স ক্লাসগুলি ফিট এবং তাপমাত্রার জন্য সাবধানে নির্বাচন করা প্রয়োজন। পণ্য দেখুন →
ক্লিয়ারেন্স ক্লাস এবং সংখ্যার মানে কি
স্ট্যান্ডার্ড গভীর খাঁজ বল বিয়ারিংয়ের জন্য, নির্মাতারা ক্লাসে রেডিয়াল অভ্যন্তরীণ ক্লিয়ারেন্স প্রকাশ করে। সবচেয়ে সাধারণ হল C2, CN (স্বাভাবিক), C3 এবং C4। CN অনেক সাধারণ অ্যাপ্লিকেশনের জন্য ডিফল্ট। C2 কম অভ্যন্তরীণ নড়াচড়া দেয় এবং উচ্চতর অনমনীয়তার জন্য উপযুক্ত, কিন্তু যদি ভারবহনে কোনো হস্তক্ষেপ ফিট থাকে তবে এটি আরও তাপ উৎপন্ন করতে পারে। C3 অতিরিক্ত রুম প্রদান করে এবং প্রায়ই উচ্চ-গতির মোটর বা তাপমাত্রা পরিবর্তন সহ অ্যাপ্লিকেশনের জন্য নির্দিষ্ট করা হয়। C4 গুরুতর অবস্থার জন্য আরও বেশি ভাতা অফার করে।
নীচের সারণীটি 24-30 মিমি বোরের গভীর খাঁজ বল বিয়ারিংয়ের জন্য সাধারণ মানগুলি দেখায়৷ আপনি যে সঠিক আকার এবং সিরিজ ব্যবহার করছেন তার জন্য সর্বদা অফিসিয়াল ক্লিয়ারেন্স চার্ট চেক করুন।
| ক্লিয়ারেন্স ক্লাস | আনুমানিক রেডিয়াল ক্লিয়ারেন্স | সাধারণ ব্যবহার |
|---|---|---|
| C2 | 0-10 µm | উচ্চ অনমনীয়তা, হালকা লোড, নিয়ন্ত্রিত ফিট |
| CN | 5-20 µm | সাধারণ মোটর, পাম্প, স্ট্যান্ডার্ড যন্ত্রপাতি |
| C3 | 13-28 µm | উচ্চ গতি, মাঝারি তাপমাত্রা পরিবর্তন |
| C4 | 20-36 µm | উচ্চ-গতি, উচ্চ-তাপমাত্রা, বৃহত্তর হস্তক্ষেপ ফিট করে |
কিভাবে প্রেস ফিট মাউন্টেড ক্লিয়ারেন্স পরিবর্তন করে
অযোগ্য ক্লিয়ারেন্স পরিমাপ করা মাত্র অর্ধেক কাজ। যখন একটি ভারবহন একটি খাদের উপর চাপা হয়, তখন ভিতরের রিং প্রসারিত হয় এবং রেডিয়াল অভ্যন্তরীণ ক্লিয়ারেন্স হ্রাস পায়। যখন ভারবহন একটি হাউজিং মধ্যে চাপা হয়, বাইরের রিং সংকুচিত হয়, যা ক্লিয়ারেন্স কমিয়ে দেয়। আপনার যে ক্লিয়ারেন্স সম্পর্কে চিন্তা করতে হবে তা হল মাউন্ট করার পরে অবশিষ্ট ছাড়পত্র, মাউন্ট করার আগে ক্যাটালগ মান নয়।
উদাহরণস্বরূপ, একটি C3 বিয়ারিং প্রায়শই শ্যাফ্টের উপর একটি হস্তক্ষেপ ফিট সহ একটি অ্যাপ্লিকেশনের জন্য বেছে নেওয়া হয়, কারণ মাউন্ট করার পরে কার্যকর ক্লিয়ারেন্স স্বাভাবিক পরিসরের কাছাকাছি ফিরে আসে। আপনি যদি একই সেট-আপে একটি CN বিয়ারিং দিয়ে শুরু করেন, তাহলে আপনি নেতিবাচক অভ্যন্তরীণ ক্লিয়ারেন্সের সাথে শেষ হতে পারেন, যা ঘর্ষণ এবং তাপ বাড়ায়। এটি ব্যবহৃত স্টেইনলেস স্টীল গভীর খাঁজ bearings জন্য বিশেষভাবে গুরুত্বপূর্ণ রাসায়নিক এবং ইলেক্ট্রোপ্লেটিং পরিবেশ , যেখানে জারা প্রতিরোধের এবং তাপমাত্রার আচরণ অবশ্যই ভারসাম্যপূর্ণ হতে হবে।
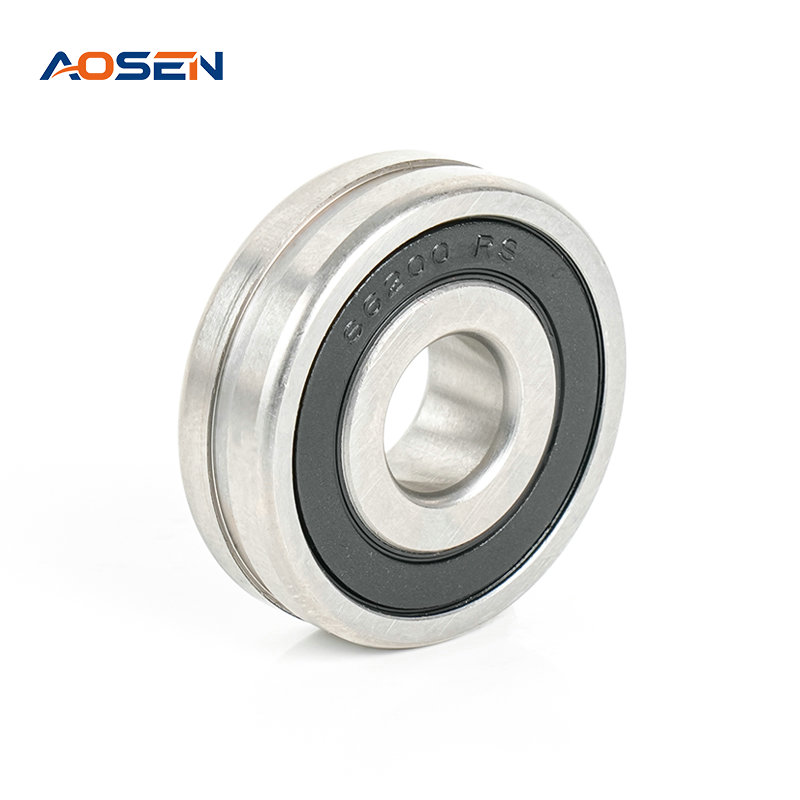 SS 6200 ZZ/2RS স্টেইনলেস স্টীল ডিপ গ্রুভ বল বিয়ারিং জারা-প্রতিরোধী AISI 420 স্টেইনলেস স্টীল বিয়ারিং 10 মিমি শ্যাফ্টের জন্য ডিজাইন করা হয়েছে। এর ক্লিয়ারেন্স আচরণ রাসায়নিক বা ইলেক্ট্রোপ্লেটিং পরিবেশে গুরুত্বপূর্ণ, যেখানে C3 এর মতো একটি উপযুক্ত শ্রেণী মাউন্ট করার পরে নেতিবাচক অভ্যন্তরীণ ক্লিয়ারেন্স এড়াতে সহায়তা করে। পণ্য দেখুন →
এড়ানোর জন্য সাধারণ ভুল
প্রতিটি পরিষেবা প্রকৌশলী পরিহারযোগ্য ক্লিয়ারেন্স ত্রুটি থেকে একটি বিয়ারিং ব্যর্থ হতে দেখেছেন। সবচেয়ে সাধারণ ভুল হল:
- প্রথমে বিয়ারিং পরিষ্কার না করে পরিমাপ করুন।
- একটি মাইক্রোমিটার বা বোর গেজ ব্যবহার করা যা সম্প্রতি ক্যালিব্রেট করা হয়নি।
- একাধিক অবস্থানের গড় না করে একটি একক পড়া নেওয়া।
- ভুলে যাওয়া যে বিয়ারিং ক্যাপ টর্ক এবং টাইটিং সিকোয়েন্স চূড়ান্ত বোরের আকারকে প্রভাবিত করে।
- কতটা ক্লিয়ারেন্স হারিয়েছে তা বিবেচনা না করে একটি খাদের উপর একটি বিয়ারিং টিপে।
- একটি বল বিয়ারিং এর রেডিয়াল ক্লিয়ারেন্স পরিমাপ করার জন্য একটি ফিলার গেজ ব্যবহার করা; ফিলার গেজগুলি অক্ষীয় ছাড়পত্র বা সাধারণ ফাঁক চেকের জন্য আরও উপযুক্ত।
যদি এই শব্দগুলির মধ্যে কোনটি পরিচিত হয়, তবে সর্বোত্তম সমাধান হল একটি সংক্ষিপ্ত পরিমাপের চেকলিস্ট লিখুন এবং প্রতিটি বিয়ারিং-এ এটি অনুসরণ করুন।
কখন একজন বিয়ারিং প্রস্তুতকারককে জিজ্ঞাসা করতে হবে
যখন নিরাপত্তা এবং নির্ভরযোগ্যতা গুরুত্বপূর্ণ, তখন একজন ভারবহন প্রস্তুতকারীকে আপনি যে ছাড়পত্রটি পেয়েছেন তা নিশ্চিত করতে সক্ষম হওয়া উচিত। আমাদের কারখানায়, আমরা মান পরীক্ষা নিয়ন্ত্রিত করেছি এবং উৎপাদন শুরু হওয়ার আগে আমরা সঠিক ক্লিয়ারেন্স ক্লাস নির্বাচন করতে OEM গ্রাহকদের সাথে কাজ করি। আপনি যদি আমাদের শ্যাফ্ট ব্যাস, হাউজিং বোর, গতি, লোড, তাপমাত্রা এবং সিলের ধরন পাঠান, আমরা একটি বুদ্ধিমান ক্লিয়ারেন্স পরিসীমা সুপারিশ করতে পারি এবং নমুনা বিয়ারিংগুলিতে এটি যাচাই করতে পারি।
কমপ্যাক্ট মোটর এবং যন্ত্র অ্যাপ্লিকেশনের জন্য, 6800 সিরিজ একটি সাধারণ পছন্দ, এবং একই পরিমাপের নীতিগুলি প্রযোজ্য। আপনি স্ট্যান্ডার্ড বা স্টেইনলেস স্টিল বিয়ারিং ব্যবহার করুন না কেন আমাদের দল আপনাকে একই শৃঙ্খলার সাথে সমর্থন করতে পারে।
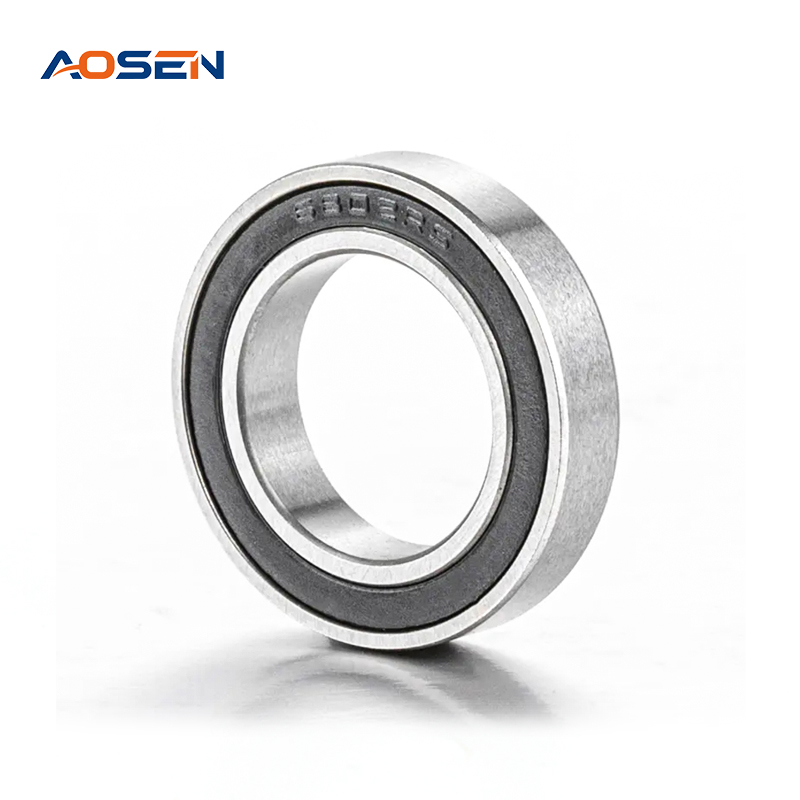 কমপ্যাক্ট অ্যাপ্লিকেশনের জন্য 6800 সিরিজ ডিপ গ্রুভ বল বিয়ারিং এই কমপ্যাক্ট বিয়ারিং সিরিজ রেডিয়াল এবং হালকা অক্ষীয় লোডগুলি নির্ভরযোগ্যভাবে পরিচালনা করে। GCr15 ইস্পাত থেকে তৈরি, এটি স্থিতিশীল অপারেশন এবং পরিধান প্রতিরোধের অফার করে, এটি মোটর এবং যন্ত্রগুলির জন্য একটি বুদ্ধিমান পছন্দ করে যেখানে ছাড়পত্র এবং পরিমাপের নীতিগুলি প্রযোজ্য। পণ্য দেখুন →
সম্পর্কিত পণ্য
-
 আরো দেখুন
-
 আরো দেখুন
SS 6810 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 686 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 687 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 688 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-
 আরো দেখুন
SS 689 ZZ/2RS স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
-

-
 +86-15990593443
-
 নং 558 হুয়ানচেং ওয়েস্ট রোড, ঝুক্সিয়াং টাউন, সিক্সি সিটি, নিংবো প্রদেশ, ঝেজিয়াং প্রদেশ

- দ্রুত লিঙ্ক
- পণ্য বিভাগ
- ডিপ গ্রুভ বল বিয়ারিং
- স্টেইনলেস স্টীল গভীর খাঁজ বল বিয়ারিং
- কৌণিক যোগাযোগ বল বিয়ারিং
- ফ্ল্যাঞ্জ বিয়ারিং
কপিরাইট @
Ningbo Aosen Bearing Co., Ltd.

এখন আমাদের বার্তা!